




Ne ustručavajte se kontaktirati kad nas trebaju!
 Dom / Vijesti / Vijesti o industriji / Precizna strojna obrada za medicinske uređaje: oprema, materijali i standardi kvalitete
Precizna strojna obrada za medicinske uređaje: oprema, materijali i standardi kvalitete
 2026.10.28
 Vijesti o industriji
Svaki citat medicinske komponente sadrži trenutak prosudbe. Crtež vijka za kost prikazuje korak navoja, promjer glave i pojas tolerancije od nekoliko mikrona. Dobavljač mora odlučiti može li ga proces održati, ne samo jednom, već za svaki dio u seriji. Tom odlukom zapravo počinje precizna strojna obrada za medicinske uređaje. Određuje stroj, putanju alata, strategiju rashladnog sredstva, metodu mjerenja i trag dokumentacije.
Što se računa kao precizna strojna obrada za medicinske uređaje
Precizna strojna obrada za medicinske uređaje kontrolirani je proizvodni proces u kojem CNC oprema proizvodi komponente dimenzija, kvalitete površine i cjelovitosti materijala koji su dovoljno ponovljivi da prođu regulatornu kontrolu i sigurno funkcioniraju u ljudskom tijelu. U praksi to znači nekoliko zahtjeva koji nadilaze osnovnu specifikaciju stroja.
- Kritične dimenzije obično zahtijevaju granice tolerancije od ±0,005 mm do ±0,013 mm.
- Zahtjevi za završnu obradu površine mogu zahtijevati Ra 0,4 µm ili niže na površinama implantata.
- Rubovi moraju biti bez rubova, bez razmazanog materijala koji bi mogao sakriti pukotine ili onečišćenje.
- Identitet materijala i evidencija o proizvodnji moraju ostati sljedivi od zalihe šipke do gotovog uređaja.
Ovi zahtjevi nisu odvojeni. Loše krut stroj može dopustiti klepetanje, što oštećuje završnu obradu. Toplinski nestabilno vreteno može uzrokovati pomicanje tijekom dugog proizvodnog ciklusa, što narušava ponovljivost. Praktični rezultat je da je strojna obrada medicinskih uređaja dobra onoliko koliko je dobra platforma stroja, strategija alata i dizajn procesa.
| Kategorija uređaja | Tipične komponente | Strojna obrada Naglasak |
|---|---|---|
| Dijelovi za implantate | Vijci za kosti, spinalni kavezi, acetabularne školjke | Uski promjeri, oblici navoja, Ra 0,4 µm ili manji |
| Kirurški instrumenti | Hvataljke, škarice, drške, troakari | Rubovi bez ivica, ponovljivi spojevi, završna obrada otporna na koroziju |
| Dijagnostička i nosiva kućišta | Kućišta, konektori, tijela senzora | Tanke stijenke, precizni položaji rupa, fine vanjske površine |
Materijali oblikuju i dio i odabir stroja
Popis materijala za medicinske uređaje dijeli se u dvije široke skupine: biokompatibilni metali i polimeri visoke učinkovitosti. Svaka skupina različito opterećuje alatni stroj i alat za rezanje.
Biokompatibilni metali
Nehrđajući čelik, legure titana i kobalt-krom uobičajeni su za implantate, uređaje za fiksiranje i kirurške instrumente. Titan je čvrst i otporan na koroziju, ali također ima slabu toplinsku vodljivost i jaku tendenciju otvrdnjavanja. To zahtijeva stabilan okretni moment vretena, kruto držanje alata i discipliniranu strategiju rashladnog sredstva.
Medicinski polimeri
PEEK, PEI i drugi inženjerski polimeri pojavljuju se u međutjelesnim uređajima kralježnice, ručkama instrumenata i radiolucentnim komponentama. Strojna obrada polimera zahtijeva oštru geometriju, kontroliranu toplinu i čistu evakuaciju strugotine kako bi se izbjeglo taljenje ili kidanje materijala. Stroj koji proizvodi dobar čelični dio ne proizvodi automatski dobar PEEK dio.
Kada odaberete opremu, pitanje nije samo može li stroj rezati te materijale. Pitanje je mogu li vreteno, dovod rashladne tekućine, upravljanje strugotinom i krutost osi zadržati potrebnu toleranciju tijekom cijele proizvodne smjene.
Operacije tokarenja koje definiraju kvalitetu implantata i instrumenata
Mnoge ortopedske komponente počinju kao šipka ili šipka. Vijci za kosti, umeci za klinove, pogonske osovine, ispitni instrumenti i komponente za oblikovanje navoja imaju cilindrične karakteristike koje se najučinkovitije proizvode tokarenjem. U ovim poslovima odluka nije samo u brzini dodavanja. Od toga je da li vreteno, revolverska glava i putanja alata mogu održavati stabilnu dubinu rezanja u očvrslim legurama ili legurama koje se stvrdnjavaju.
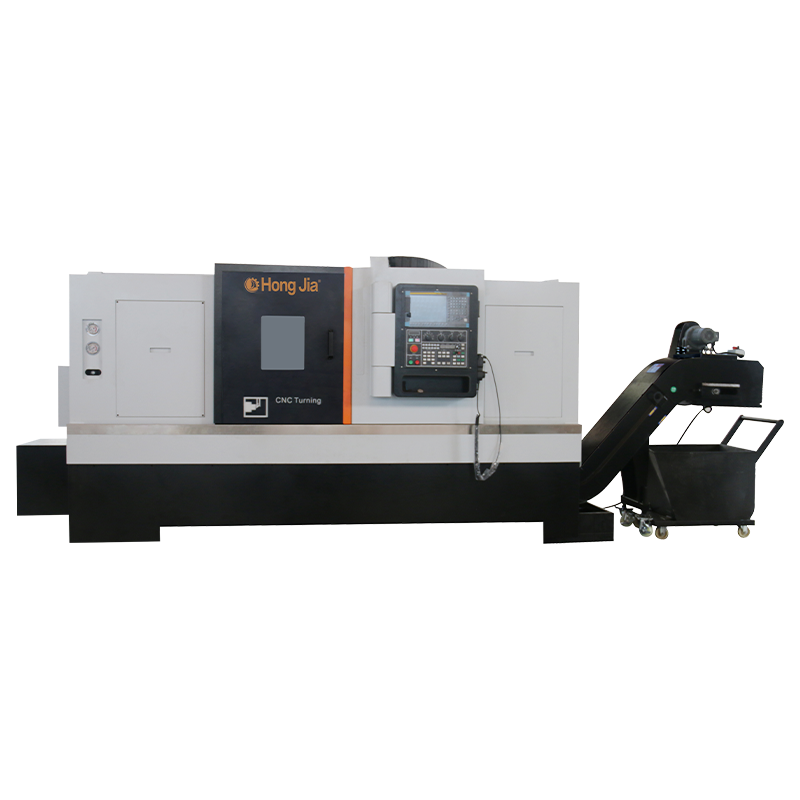
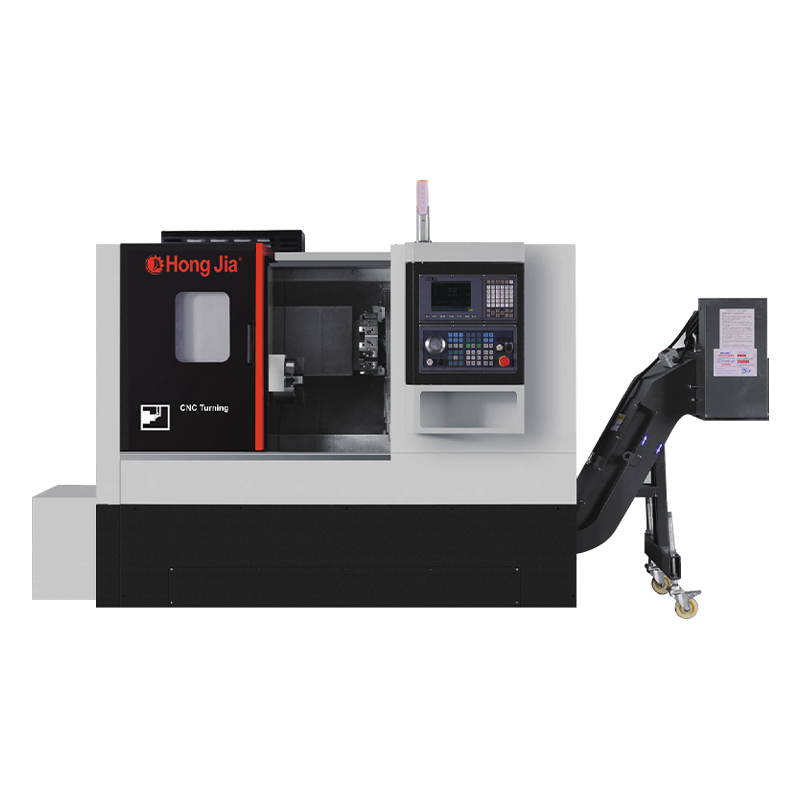
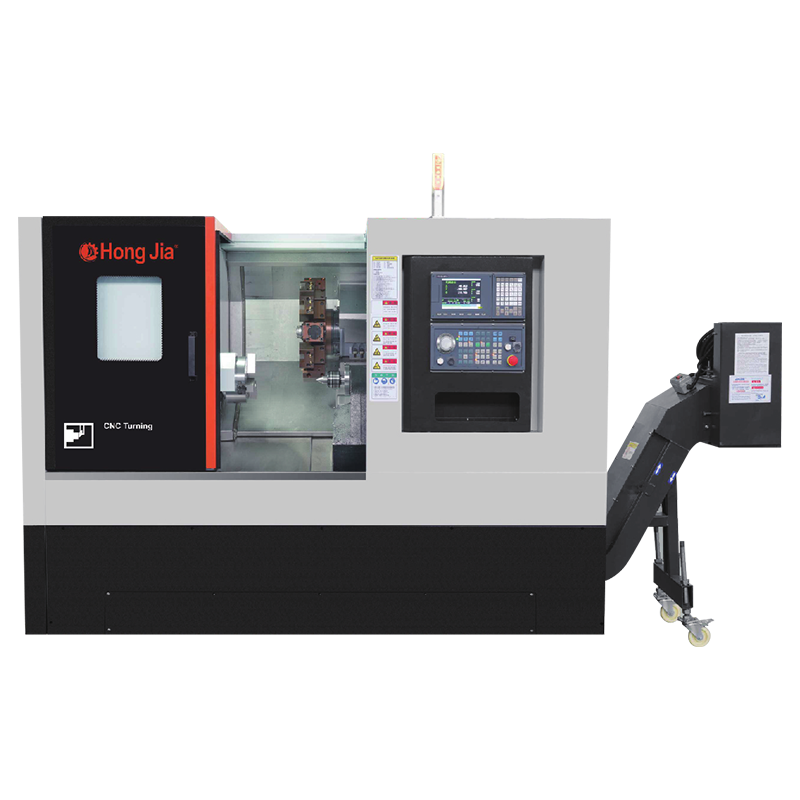
Trgovine koje trebaju mehanički stabilnu platformu za ovu vrstu posla često započinju s preciznim centrom za okretanje dizajniranim za niske vibracije i dobro toplinsko ponašanje. Stroj mora održavati ponovljiv odnos između vretena, vrha alata i gotovog promjera tijekom dugih ciklusa. Nakon što je taj osnovni odnos stabilan, ostatak procesa može se optimizirati oko alata, tlaka rashladnog sredstva i mjerenja unutar procesa.
 NC110 precizni mehanički centar za horizontalno okretanje vretena Dizajniran za stabilno malo cilindrično tokarenje, ovaj centar kombinira hidrauličku steznu glavu s tri čeljusti i ugrađeno vreteno velike brzine s krutom strukturom za ponovljivu preciznost i učinkovito rezanje. Pogledajte proizvod →
Za male cilindrične dijelove, centar za okretanje često je najrizičnija operacija u cijelom procesu. Ako je tokarenje nestabilno, nikakva količina korekcije nizvodnog glodanja ne može vratiti toleranciju.
Glodanje i bušenje za složene geometrije i uzorke rupa
Kućišta kirurških instrumenata, vodilice za svrdla, vodilice za rezanje kosti i dijagnostička kućišta često sadrže izbrušene džepove, tanke mreže i višestruke položaje rupa. Jedno postavljanje na sposobnom obradnom centru obično je sigurnije od premještanja dijela kroz nekoliko ručnih stupnjeva stroja.
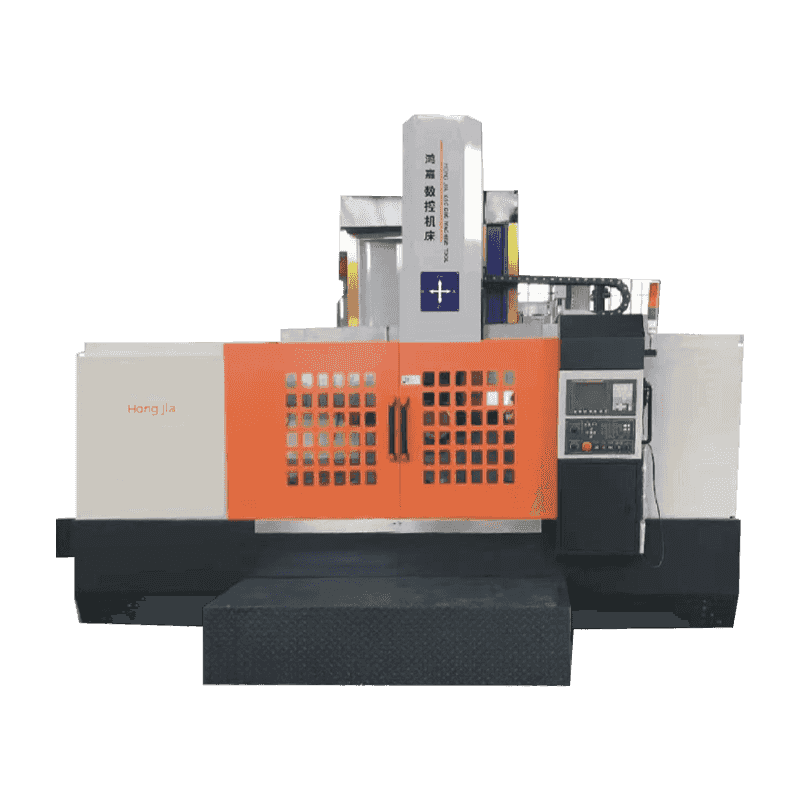
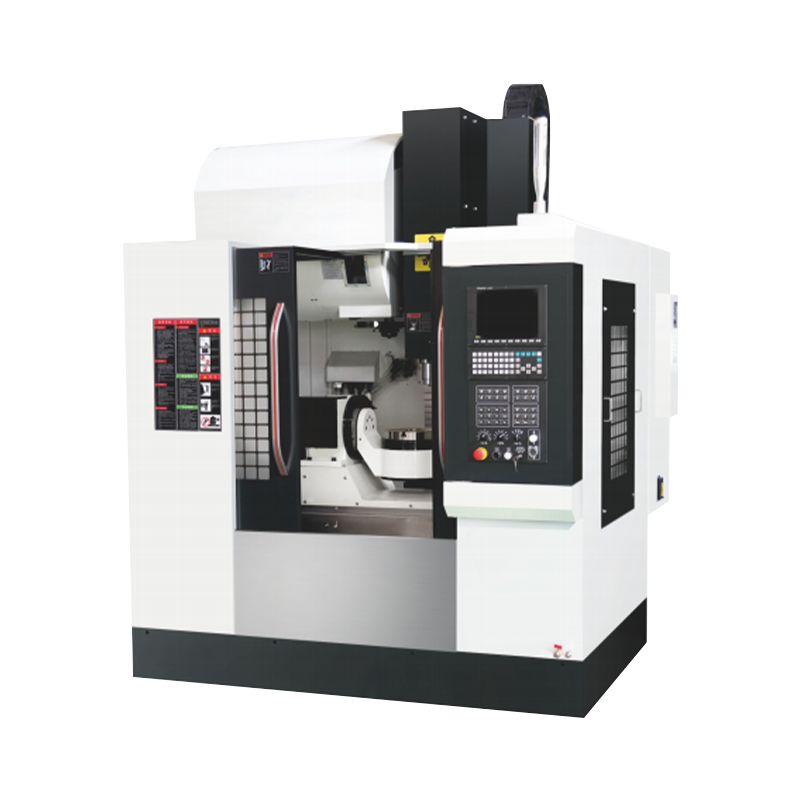
Za rad s medicinskim uređajima, obradni centar treba više od brzine osi. Potrebna mu je predvidljiva krutost, dobra evakuacija strugotine i dovoljno programskih mogućnosti za obradu finih završnih prolaza i uskih pozicionih tolerancija. Operacije bušenja i narezivanja narezima velike brzine također postavljaju velike zahtjeve za sinkronizirano kretanje osi i ponovljivost izmjene alata.
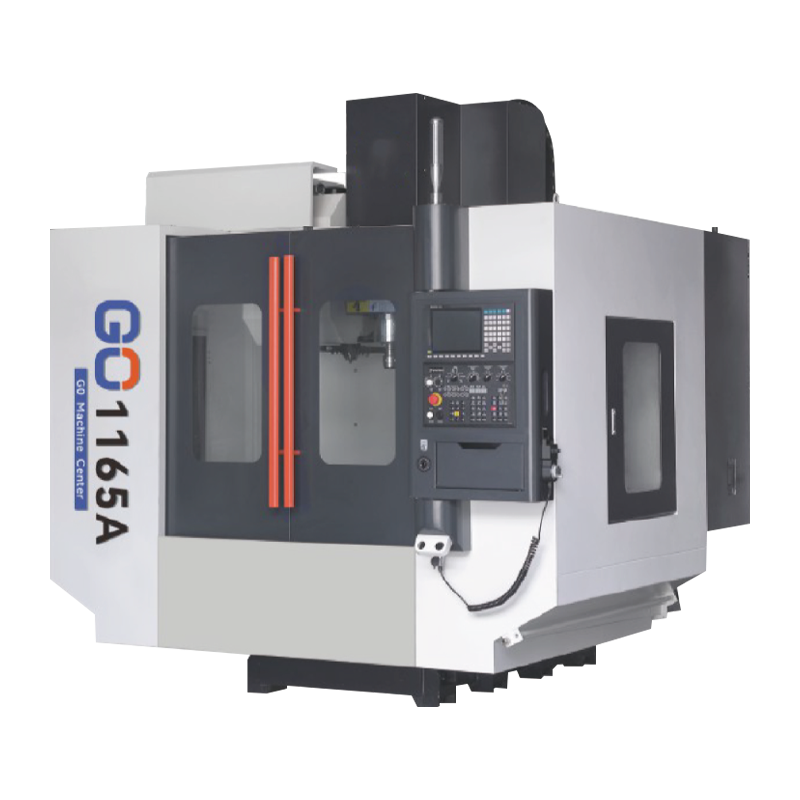
 1165A, brzi i precizni obradni centar za teške uvjete rada Sa širokim postoljem za velika opterećenja, uvezenim linearnim vodilicama i prednapetim vijcima osi, ovaj obradni centar podržava bušenje velikom brzinom, urezivanje narezima i finu završnu obradu za medicinske dijelove male tolerancije. Pogledajte proizvod →
Tipični sekvenci medicinske strojne obrade na CNC glodalici
- Čeono glodanje kritičnih spojnih površina za postizanje ravnosti.
- Završite konturne džepove i šupljine laganim radijalnim rezovima.
- Izbušite i razvijte rupe za vodilice koje se poravnavaju s pratećim komponentama.
- Uklonite ivice i provjerite rubove prije nego što dio ode na čišćenje i pregled.
Sustavi kvalitete i kontrola procesa koji štite pacijente
Sam stroj samo stvara geometriju. Sustav oko njega stvara povjerenje. U proizvodnji medicinskih uređaja jedan jedini dobar prvi artikal nije dovoljan. Proces mora dati isti rezultat u seriji za serijom, na različitim operaterima, različitim smjenama i različitim serijama sirovina.
Kontrole procesa
- Ispitivanje u procesu prije završetka kritičnih značajki
- Praćenje istrošenosti alata i automatska kompenzacija
- Kontrola tlaka rashladnog sredstva i temperature
- Zapisi o kalibraciji stroja povezani s proizvodnim serijama
Dokumentacija Stvarnost
Medicinski proces će možda trebati zadovoljiti zahtjeve ISO 13485. Proizvođač CNC strojeva ne certificira vaš uređaj, ali bi trebao dostaviti dokumentaciju o kalibraciji, električne i mehaničke specifikacije i smjernice za održavanje koje podržavaju vašu provjeru valjanosti. Bez tih zapisa, stroj je samo hardver.
Kada uspoređujete opremu, pogledajte kako upravljanje i dizajn ciklusa podržavaju ponovljivu proizvodnju. Osobito pogledajte kako moderne platforme za tokarenje i glodanje postižu točnost obrade na mikronskoj razini.
Također možete usporediti ponašanje stroja iz kuta toplinskog pomaka, praćenja opterećenja vretena i krivulja momenta, a ne samo brzine osi. To su parametri koji određuju hoće li uska tolerancija preživjeti kontakt s teškim materijalom.
Put do točnosti obrade na mikronskoj razini ovisi o više od samo kodera visoke razlučivosti.Odabir partnera za preciznu medicinsku proizvodnju
Alatni stroj je dugoročna kupnja. Za proizvodnju medicinskih uređaja ono što je važno nije samo rezultat prvog artikla, već i ponašanje sustava tijekom tisuća ciklusa. Pravi strojni partner trebao bi moći objasniti kako se njegova oprema nosi s teškim legurama, toplinskim rastom, evakuacijom strugotine, isporukom rashladne tekućine i servisnim odgovorom.
Hongjia CNC ima više od 20 godina iskustva u izgradnji strojeva, godišnji proizvodni kapacitet od 1000 strojeva i više od 500 kupaca. Ta je pozadina važna jer znači da je graditelj vidio praktičnu stranu rezanja metala, a ne samo marketinšku. Možete pročitati više o pristupu Hongjia CNC izgradnji strojeva i iskustvu u proizvodnji.
Više o pozadini izgradnje strojeva Hongjia CNC.Uređaji koji završe u operacijskoj sali ne smiju nositi oznaku s upozorenjem "potrebna vještina operatera". Nose, makar samo implicitno, ponovljenu preciznost proizvodnog sustava koji ih je napravio. Precizna strojna obrada za medicinske uređaje pretvara crteže u tu stvarnost samo kada oprema, proces i kontrola kvalitete rade kao jedan sustav.
