




Ne ustručavajte se kontaktirati kad nas trebaju!
 Dom / Vijesti / Vijesti o industriji / Petoosna CNC obrada: kako funkcionira, koliko košta i kada se isplati
Petoosna CNC obrada: kako funkcionira, koliko košta i kada se isplati
 2026.11.18
 Vijesti o industriji
Hidraulički razvodnik s dvanaest unakrsno izbušenih rupa pod složenim kutovima sleti na stol za ponudu. Na glodalici s tri osi potrebno je pet postavki i pet učvršćenja, a sama treća postavka uvodi pogrešku lociranja od otprilike 0,03 mm s kojom svaka kasnija operacija mora živjeti. Na stroju s pet osi isti dio radi u jednom stezanju.
Ta je usporedba cijeli poslovni slučaj. Petosni CNC ne osvaja posao jer izgleda napredno; pobjeđuje jer briše postavke, a brisanje postavki briše učvršćenje, ponovnu stezaljku, prosudbu operatera i sloj snopa tolerancije koji nakon toga nitko ne može kontrolirati. Ako familija dijelova na vašem katu i dalje treba četiri ili više postavki, pet osi vrijedi ozbiljno modelirati. Ako ga treba, kapital je obično bolje potrošiti na kapacitet koji ćete koristiti svaki dan.
Što petosni CNC zapravo znači
CNC s pet osi nije jedna vrsta stroja. Opisuje bilo koji obradni centar koji može pozicionirati ili pokretati alat za rezanje duž tri linearne osi — X, Y i Z — plus dvije rotacijske osi odabrane između A (rotacija oko X), B (rotacija oko Y) i C (rotacija oko Z). Broj osovina je daleko manje važan od načina rada: pozicijski ili simultani.
3 2 položajna obrada
Dvije rotacijske osi usmjeravaju se prema kutu i stežu. Rezanje se tada događa točno kao što bi bilo na troosnom stroju, samo iz drugog smjera. Rotacijske osi ponašaju se poput učvršćenja izrađenih od metala: promjene orijentacije traju sekunde, a zaključani rotacijski zglob je po krutosti blizu čvrstog odljevka. Za većinu poslova u radionici - nosači, kućišta, ploče s nagnutim površinama - 3 2 donosi najveći dio prednosti uz djelić napora u programiranju.
Simultana petoosna obrada
Svih pet osi interpoliraju zajedno tako da os alata prati površinu. To je ono što impeleri, bliskovi, lopatice, implantati i šupljine kalupa s dubokim konturama zahtijevaju, a to je također način koji čini značajke podreza i poprečnih rupa dostupnima bez ponovnog učvršćivanja. Zahtijeva CAM sa simulacijom stroja, postprocesor dokazan na otpadu i operatere koji razumiju ograničenja i singularnosti rotacije.
| Konfiguracija | Kako se stroj ponaša | Tipična upotreba | Napor u programiranju | Krutost |
|---|---|---|---|---|
| 3-osna | Fiksno vreteno; dio se ručno premješta između postavljanja | Prizmatični dijelovi s obilježjima na dva ili tri lica | Niska | Najviša |
| 3 2 pozicijski | Indeks i stezaljka rotacijskih osi; rezanje ostaje u fiksnoj orijentaciji | Kutne strane, križne rupe, rad s pet strana u jednom stezanju | Umjereno | Visoko kada se stegne |
| Simultano 5-os | Sve osi interpoliraju dok je alat u rezu | Impeleri, lopatice, oblikovani kalupi, značajke podrezivanja | Visoka — potrebna je simulacija i verificirana objava | Niskaest, especially with rotary mass in the head |
Tri građevine stroja i što one čine vašim postavkama
Tamo gdje se rotacijske osi fizički nalaze mijenja se krutost, radna omotnica i težina dijela koji možete držati. Tri izgleda pokrivaju gotovo sve na tržištu.
- Glava/glava: obje rotacijske osi žive u glavi vretena, tako da stol ostaje ravan i može nositi teške ili nezgrapne dijelove. Kazna je pomicanje mase visoko u strukturi, što ograničava veličinu i krutost - najčešće na manjim strojevima.
- Glava/stol: jedna rotacijska os u vretenu, obično B, i jedna u stolu, obično C. Ovo je najčešći kompromis: korisna krutost, praktična ovojnica i dobar pristup za radove srednje veličine.
- Stol/stol (krak): obje osi sjede u stolu, naginju i okreću obradak. Vrlo precizan i čvrst za dijelove koji pristaju, ali osovina smanjuje težinu dijela, a gravitacija koja djeluje na težak obradak pokazuje se kao pogreška u pozicioniranju na rotacijskim koderima.
Provjerite vrijednosti zakretnog momenta u odnosu na dio koji zapravo namjeravate pokretati. Stol ocijenjen na statičku nosivost od 200 kg može biti ocijenjen na trećinu toga kada os mora ubrzati opterećenje, a dinamička figura je ona koja preživi kontakt s vremenom ciklusa.
Gdje se novac vraća
Otplata u pet osi rijetko se pojavljuje kao brži ciklus. Čini se kao sati uklonjeni s prednje i stražnje strane ciklusa i kao nedostaci koji se prestaju događati.
Eliminacija postavljanja
Dio s četiri postavljanja koji postaje dio s jednim postavljanjem uklanja tri dizajna učvršćenja, tri probne vožnje i tri šanse da se izradak optereti u krivom smjeru. Tamo gdje postavljanje košta 45 do 90 minuta vremena mirovanja vretena, ta stavka sama po sebi često nosi slučaj.
Kraći, čvršći alati
Duboke šupljine na troosnom stroju tjeraju duge alate, a otklon se povećava s kockom prevjesa. Naginjanje glave omogućuje vam postizanje iste značajke s alatom koji je 30 do 40 posto kraći, što može višestruko povećati krutost. Vidljivi rezultat je bolja obrada površine i dulji vijek trajanja alata; skriveni rezultat je manje prolaza u polufinišu.
Jedan podatak umjesto hrpe njih
Tri postavke od kojih svaka doprinosi 0,02 mm pogreške u lokaciji ne isporučuju ukupno 0,02 mm — u najgorem slučaju daju otprilike 0,06 mm, a obično se pojavljuje kao pozicioni oblačić između dvije značajke izrađene u različitim postavama. Jedno stezanje skuplja taj skup na jedan doprinos. Rigidnost na izvoru je jednako važna, zbog čega stoji isto razmišljanje iza horizontalna tokarska središta visoke krutosti .
Kontrola osi alata na konturnim površinama
S osi alata koja se drži blizu normalne površine, rezač s kuglastim vrhom nastavlja raditi oko svog efektivnog promjera umjesto da vuče pri skoro nultoj brzini rezanja na vrhu alata. Stepover se može malo proširiti, a vrijeme ručnog poliranja pada na način koji se nikada ne pojavljuje u CAM procjeni.
Troškovi koji se rijetko pojavljuju u ponudi
Cijena stroja najmanje je iznenađujuća brojka u projektu. Ostatak dolazi naknadno, u fakturama i satima.
- CAM i provjereni postprocesor. Simultani stup s pet osi specifičan je za stroj i mora se dokazati na otpadu prije nego što dotakne dio kupca. Proračun za simulacijski softver kao uvjet, a ne opcija.
- Sati programiranja. Programiranje prve simultane putanje alata može trajati tri do deset puta duže od ekvivalentnog posla s tri osi. Držite otprilike 80 posto radnog opterećenja u 3 2 i rezervirajte simultane putove za značajke koje ih uistinu trebaju.
- Vještina operatera. Ograničenja rotacije, singularnosti, svijest o sudaru i sondiranje u procesu ne usvajaju se u tjedan dana, a udar okretnog dijela je skup način da se to nauči.
- Držači alata i zazor. Kratki, dobro uravnoteženi držači, više ih je u spremniku, i dovoljno slobodnog prostora da drži glavu izvan učvršćenja pod svakim kutom.
- Izgradnja i usluge. Rad na temeljima, upravljanje rashladnom tekućinom i strugotinom te stabilna temperatura okoline ako se očekuje da će rotacijski koderi održavati točnost tijekom cijele smjene.
- Održavanje i kalibracija. Rotacijski zazor, provjere kodera i provjera geometrije spadaju u godišnji plan od prvog dana, a ne nakon prve serije izvan tolerancije.
Praktični test prije nego što se obvežete
Usporedite ovo s tromjesečnim radnim karticama, a ne s brošurom.
- Prebrojite dijelove koji trebaju više od dvije orijentacije. Ako je ta grupa ispod jedne petine vašeg radnog opterećenja, 3 2 na postojećem okomitom stroju možda je već pokriva.
- Navedite tolerancije protiv kojih se trenutno borite. Ako je problem oblačić lokacije između značajki na različitim stranama, pet osi ga rješava. Ako je to tolerancija veličine na jednom licu, nije.
- Model povrata na satima postavljanja i ponovnom radu umjesto vremena ciklusa. Vrijeme rezanja na stroju s pet osi često nije ništa bolje nego na stroju s tri osi, a navođenje toga kao povećanja brzine laska brojkama.
- Pošteno cijenite alternativu: dodatne in-house postavke u odnosu na podugovaranje obitelji u trgovini s pet osi. Kod malog obujma podizvođač obično pobjeđuje, a kapital nije vezan.
Ako je vaša trgovina izgrađena oko okretanja
Nije za svaki problem postavljanja potrebna glodalica s pet osi. Na dijelovima tipa osovine i stezne glave, prvi pravi dobitak obično dolazi od završetka više operacija u jednom stezanju na tokarskom stroju — ista logika uklanjanja postavljanja, primijenjena na različitu orijentaciju vretena.
Troosno sinkrono tokarenje, s osi C, aktivnim alatom i sinkroniziranim drugim vretenom, omogućuje strojnu obradu osovine s oba kraja prema jednoj referentnoj točki, s glodanim ravnima i poprečnim rupama završenim u istom ciklusu. To uklanja drugu operaciju, drugo učvršćenje i drugu priliku za gubitak koncentričnosti.
 NC-106D-Y 3-osni sinkroni vodoravni centar za okretanje Troosni sinkroni centar za tokarenje s pogonskom revolverskom glavom i Y osi, prikladan za dovršavanje tokarenja, glodanja, bušenja i bušenja na osovinama u manje postavki. Pogledajte proizvod →
Gdje dio treba tokarenje, bušenje i bušenje u jednom udarcu, centar za tokarenje s pokretanom revolverskom glavom i mogućnošću bušenja sažima tri operacije u jednu. Ekonomija je identična radu s pet osi: ušteda leži u učvršćenjima, a ne u brzini vretena.
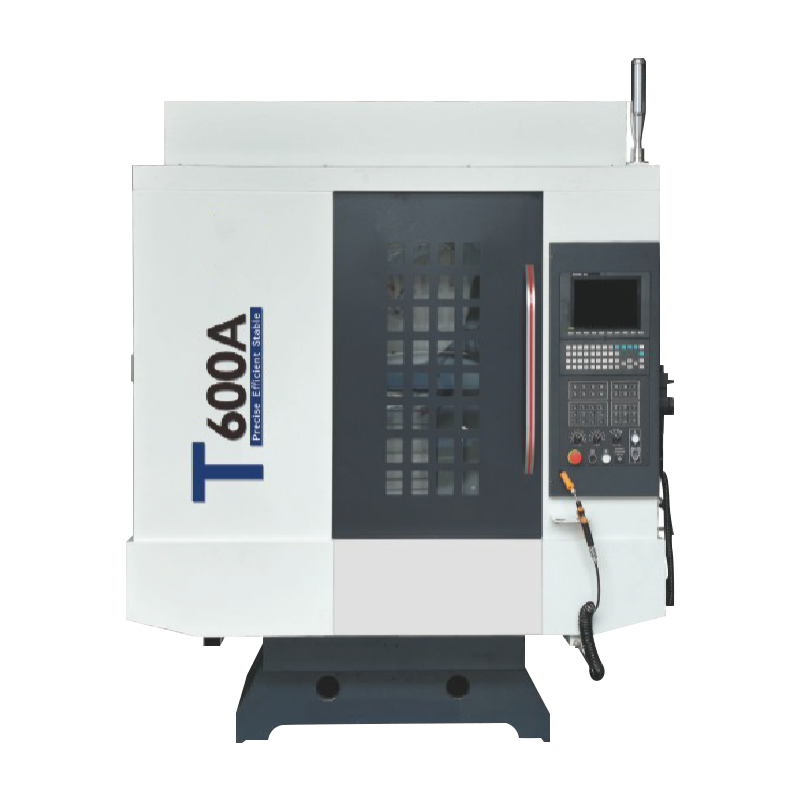
 T36P Horizontalni centar za tokarenje, bušenje i bušenje Horizontalni tokarski centar za tokarenje, bušenje i bušenje složenih izradaka, sa strukturom visoke krutosti i spremnikom za rashladno sredstvo od 75 L koji se može izvući. Pogledajte proizvod →
Za velike prizmatične radove, obradni centar s dva stupa pruža radni opseg koji C-okvir ne može, a s glavom za indeksiranje pokriva kutne površine u 3 2 bez plaćanja pune istovremene kontrole.
 Obradni centar s dva stupa za velike izratke Serija obradnih centara s dva stupa za velike, teške izratke, s postoljem od lijevanog željeza visoke čvrstoće, širinom portala do 1400 mm i brzim hodom do 20 m/min. Pogledajte proizvod →
Katalog koji stoji iza ove stranice nalazi se u toj ranijoj fazi iste logike - horizontalni centri za tokarenje, vertikalni tokarski centri i obradni centri izgrađeni oko smanjenja broja stezanja dijela; pozadinu tvrtke iza sebe postavlja proizvodnu bazu. Ako obitelj dijelova uistinu treba simultanih pet osi, ta sposobnost mora doći od stroja dizajniranog za to. Ono što centar za okretanje ili 3 2 obradni centar može učiniti jest ukloniti postavke koje uopće nisu trebale pet osi.
Priprema poda
Stroj dolazi puno prije nego što je proces stabilan. Ove stavke odlučuju hoće li prvi mjesec biti produktivan ili bolan.
- Temelj i izravnavanje: slijedite zahtjeve za opterećenje i sidro, zatim ponovno provjerite razinu nakon prvih tjedana rezanja.
- Toplinska stabilnost: rotacijski koderi i rast vretena reagiraju na promjene temperature; radionica koja varira za deset stupnjeva kroz smjenu pokazat će to u dijelovima.
- Podaci o sondiranju i alatu: in-machine sonding pretvara petoosni stroj iz brzog rezača u samoispravljajući i to je najjeftinije osiguranje od pogreške učvršćenja.
- Provjera: ballbar provjera i probni rez na poznatom artefaktu, uključujući rotacijske središnje odmake, prije nego što se objavi bilo kakav rad kupca.
- Suhe vožnje: dokazati svaki novi program u simulaciji, zatim u zraku sa zatvorenim vratima, zatim u aluminiju prije nego što se približi rezultatu.
CNC s pet osi alat je za uklanjanje postavljanja s visokom ulaznom kartom. Kupite ga kada obitelj dijelova ima složene kutove, poprečne značajke ili hrpu tolerancije koju tri postavke ne mogu držati — i kupite ga s CAM-om, postprocesorom i obukom već u proračunu, jer oni pretvaraju broj osi u isporučene dijelove. Ako je iskren odgovor da dva ili tri broja dijelova trebaju istovremenu kontrolu dok ostali sretno rade u 3 2, podugovarajte tih nekoliko i potrošite kapital na kapacitet koji ćete puniti svaki tjedan.
