

Ne ustručavajte se kontaktirati kad nas trebaju!
 Dom / Vijesti / Vijesti o industriji / Medicinska strojna obrada: Praktični vodič za precizne CNC procese za uređaje
Medicinska strojna obrada: Praktični vodič za precizne CNC procese za uređaje
 2026.11.11
 Vijesti o industriji
Pregled prvog artikla na 316L nehrđajućem vijku za kosti često počinje praktičnim pitanjem: može li ovaj proces zadržati kritičnu toleranciju u cijeloj seriji, a ne samo na jednom dobrom dijelu? To pitanje nalazi se u središtu medicinske obrade. Rad nije definiran jednom vrstom stroja. Definiran je kontroliranom rutom koja odgovara geometriji dijela, materijalu, toleranciji, površinskoj obradi, čišćenju i sljedivosti.
Za kupce, koristan zaključak je jednostavan: odaberite rutu procesa prije usporedbe specifikacija stroja. Tokarski stroj s izvrsnom preciznošću vretena neće kompenzirati slabu opremu ili plan inspekcije koji ne može izmjeriti značajku. Skromni stroj unutar stabilnog, dobro dokumentiranog procesa još uvijek može proizvesti ponovljive medicinske komponente kada je put ispravan.
Počnite s obitelji dijelova, a ne sa strojem
Medicinska strojna obrada pokriva kirurške instrumente, komponente implantata, dijelove dijagnostičke opreme, konektore za protok tekućine i kućišta instrumenata. Ne dijele isti proizvodni recept. Okrugli vijak za kost, ravna instrumentna ploča i razvodnik s unakrsno izbušenim rupama povlače proces prema različitoj opremi i metodama pregleda.
Praktičan način planiranja rute je grupiranje dijelova prema dominantnoj geometriji. Tablica u nastavku je početna točka za pregled ponude, a ne zamjena za plan procesa specifičan za dio.
| Dio obitelji | Tipična ruta | Značajke stroja za provjeru | Fokus inspekcije |
|---|---|---|---|
| Okrugli implantati, vijci, igle | CNC tokarenje, ponekad glodanje u drugoj operaciji | Točnost vretena, ponovljivost stezne čahure ili stezne glave, posmak šipke | Promjer, navoj, izlaz, završna obrada |
| Osovine i spojnice s dva kraja | Središnje tokarenje ili tokarenje s dva vretena | Sinkronizacija vretena, podvretena, zazor alata | Aksijalno poravnanje, položaj od značajke do značajke |
| Ploče i kućišta instrumenata | Glodanje, bušenje i narezivanje navoja | Krutost, toplinska stabilnost, mogućnost rada s malim alatom | Ravnost, položaj rupe, kontrola neravnina |
| Dijelovi putanje fluida i razdjelnika | Glodanje plus bušenje, skidanje ivica, čišćenje | Tlak rashladnog sredstva, odvod strugotine, pristup alatu | Raskrižje rupa, čistoća |
| Prototip ili dijelovi mosta | Troosno ili četveroosno glodanje, tokarenje | Brzo postavljanje, ofset obratka, biblioteka alata | Korelacija prvog članka |
Okretanje rješava okrugle, ponavljajuće značajke
Ako je dio uglavnom rotirajući, tokarenje je obično prva operacija koju treba ispitati. Medicinska strojna obrada često uključuje male promjere, fine navoje, suženja, polumjere i karakteristike lica koje se moraju ponavljati na tisućama dijelova. Stroj mora držati veličinu bez stalnog podešavanja operatera. To stavlja toplinsko ponašanje vretena, ponovljivost stezne glave ili stezne čahure, pozicioniranje revolverske glave i isporuku rashladnog sredstva ispred glavne brzine vretena.
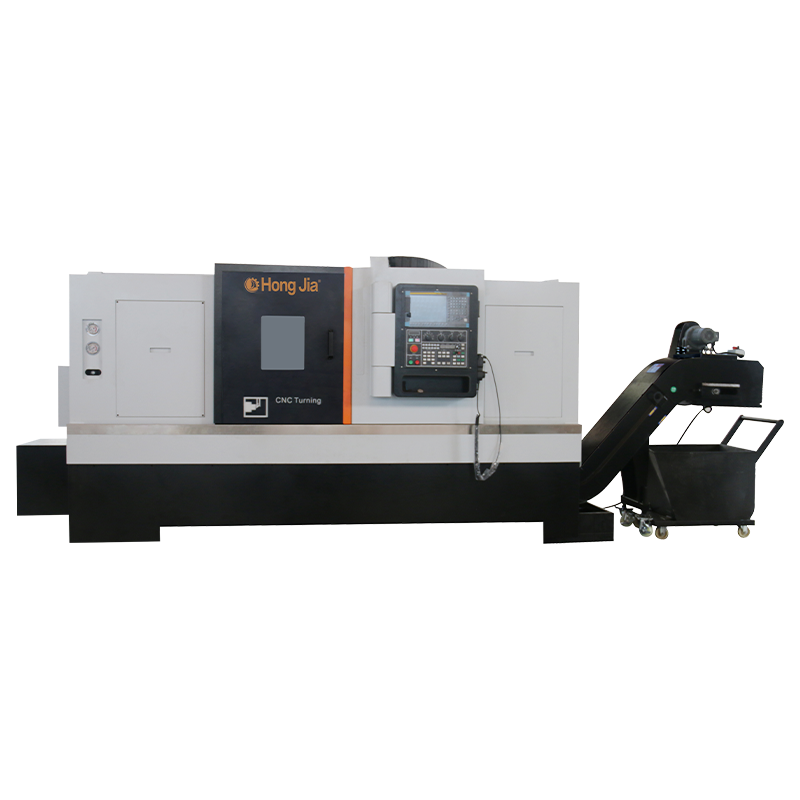
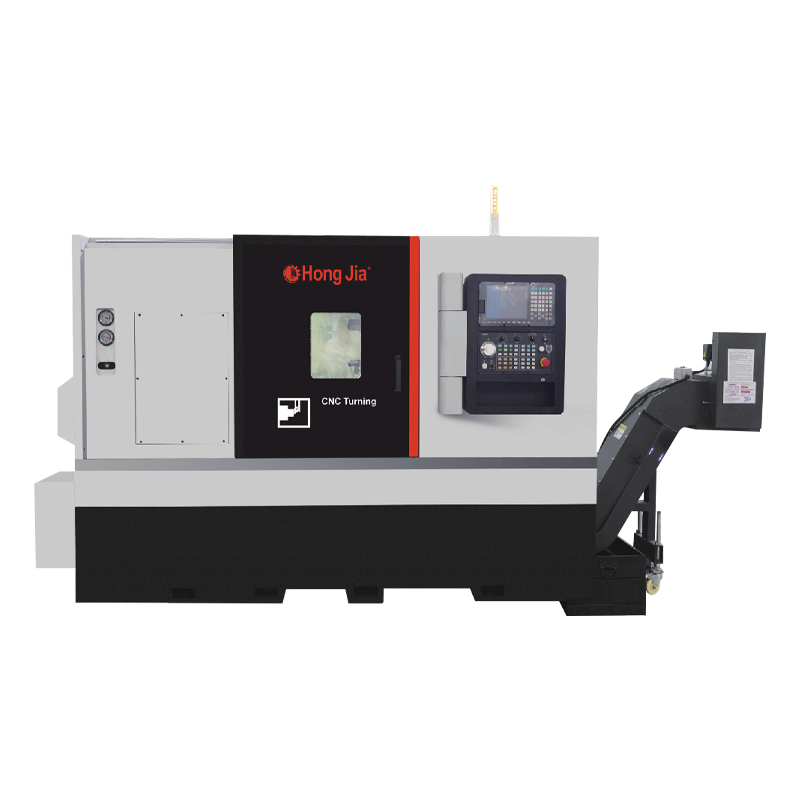
Za horizontalni tokarski stroj visoke preciznosti, CK6140 je relevantna početna točka kada omotnica dijela i obujam proizvodnje odgovaraju rasporedu s jednim vretenom. Nije zamjena za validaciju procesa, ali može biti stabilna okretna platforma oko koje se gradi ruta. Za širu usporedbu konfiguracija tokarenja i glodanja, vodič za odabir stroja za tokarenje i glodanje je korisno prije sužavanja popisa strojeva.
 CK6140 visoko precizni CNC horizontalni strug CNC horizontalni tokarski stroj serije CK6140 odlikuje se visokom preciznošću, velikom snagom i velikom krutošću. Njegove glavne komponente i struktura optimalno su dizajnirani, a to je ... Pogledajte proizvod →
Materijali Postavite prozor za rezanje
Izbor materijala mijenja alate, brzine, rashladno sredstvo i pregled. U medicinskoj strojnoj obradi, nehrđajući čelik 316L, titan Ti-6Al-4V, kobalt-krom, PEEK, aluminij 6061 i mjed dovoljno su uobičajeni da opravdaju zasebne pretpostavke procesa. Ista geometrija može se ponašati vrlo različito u titanu i mesingu.
- Nehrđajući čelik 316L može se stvrdnuti i oštriti; oštri rubovi, stabilna rashladna tekućina i pažljivo uklanjanje ivica.
- Ti-6Al-4V ima nisku toplinsku vodljivost, pa se toplina koncentrira na oštrici; krutost i strategija rashladnog sredstva su kritični.
- Kobalt-krom je abrazivan i intenzivno se haba; vijek trajanja alata i cjelovitost površine zahtijevaju pažljivo praćenje.
- PEEK nije metal; pritisak fiksiranja, smanjenje stresa i čistoća utječu na rezultat.
- Aluminij 6061 lako se reže, ali može ostaviti tragove; kontrola strugotine i zaštita površine.
- Mjed se često obrađuje slobodno, ali bezolovni ili posebni stupnjevi mogu promijeniti alat i završnu obradu.
Ne prihvaćajte popis materijala kao dokaz sposobnosti. Zatražite parametre rezanja, alate i metode pregleda korištene na usporedivom dijelu. Certifikati o materijalima i sljedivost serije spadaju u raspravu o kupnji od prvog citata.
Tolerancije i inspekcija određuju put procesa
Tolerancija nije jedan broj. Promjer plus ili minus 0,01 mm, pravi položaj od 0,005 mm i završna obrada površine Ra od 0,2 mikrometra različiti su problemi. Citati za medicinsku strojnu obradu trebali bi identificirati koje značajke pokreću proces, koje su funkcionalne, a koje su samo reference. Ta razlika sprječava prekomjernu strojnu obradu i smanjuje troškove.
Izvediv redoslijed inspekcije je:
- Pregledajte crtež i definirajte referentnu shemu prije kotiranja.
- Provjerite da stroj i učvršćenje mogu ponoviti kritičnu značajku u probnom rezu.
- Izmjerite prvi predmet na CMM-u, optičkom komparatoru, mikrometru ili profilometru, ovisno o značajki.
- Pokrenite provjeru mogućnosti na najstrožoj funkcionalnoj značajci, ne samo na najlakšoj.
- Dokumentirajte prilagodbe i ponovno provjerite nakon bilo kakve promjene alata ili programa.
Kada dijelovi imaju karakteristike na oba kraja, ponovno pričvršćivanje može dovesti do greške koju pregled kasnije pronađe. Automatsko priključno tokarsko središte s dva vretena, kao što je NC106DS, vrijedi procijeniti kada obitelj dijelova ima ponovljeni dvostrani rad i volumen opravdava postavljanje. Prednost nije naziv stroja; to je manje podešavanja, manje pomaka datuma i kraći put od praznog do verificiranog dijela.
 NC106DS automatski centar za okretanje s dva vretena Za ponovljeni dvostrani rad, njegovo automatsko spajanje s dva vretena integrira tokarenje, bušenje, bušenje, glodanje i narezivanje navoja za smanjenje postavljanja i pomaka referentne točke. Pogledajte proizvod →
Za izradu rupa i glodanje potrebne su vlastite kontrolne točke
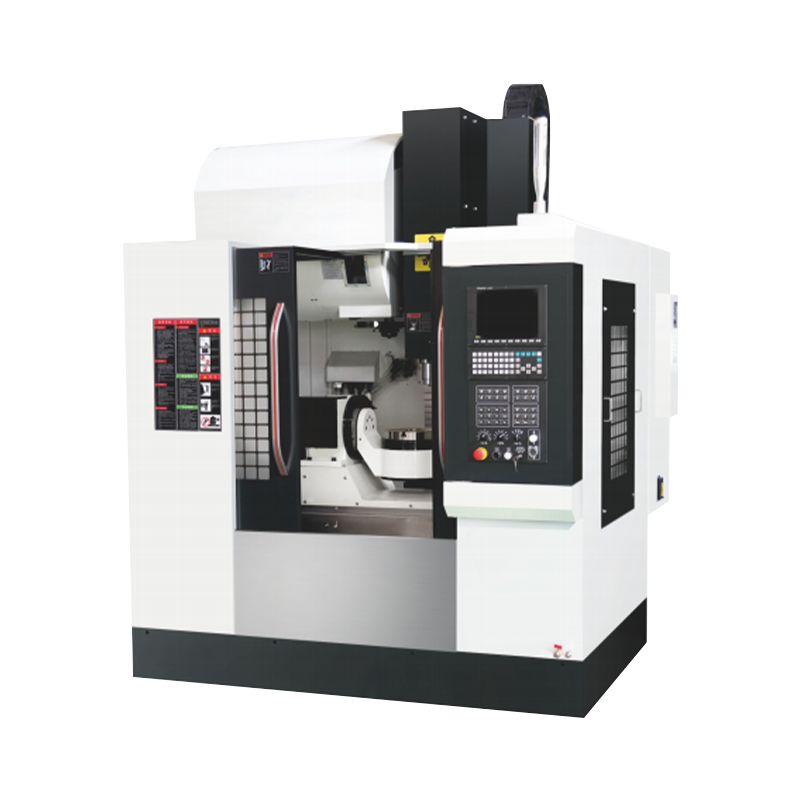
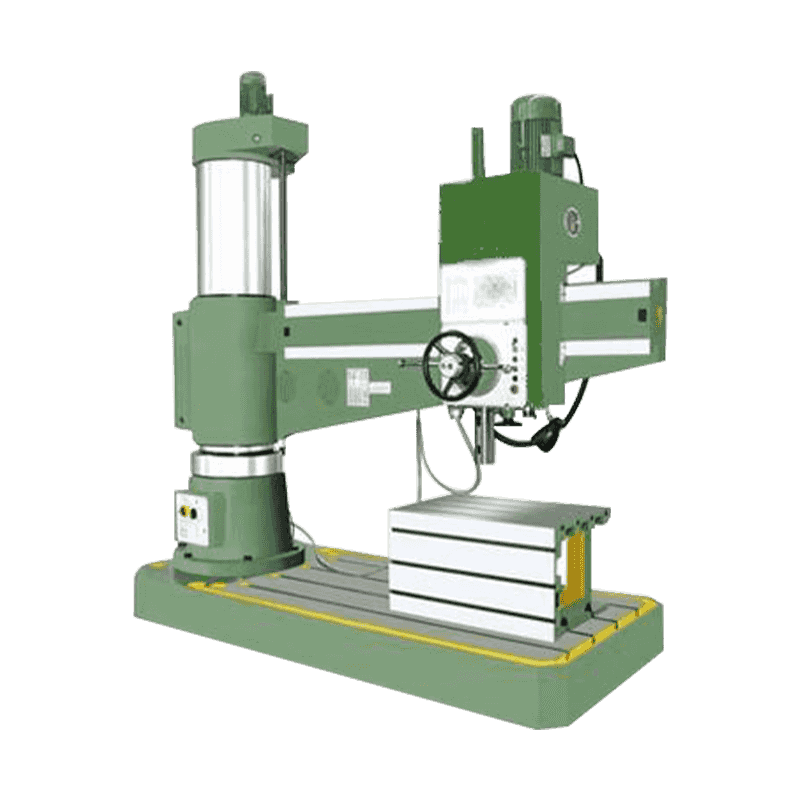
Mnogi medicinski dijelovi nisu gotovi na tokarskom stroju. Ploče s instrumentima, kućišta, razdjelnici i komponente za učvršćenje zahtijevaju ravnost, dubinu džepa, položaj rupa, kvalitetu navoja i kontrolu neravnina. Vertikalni obradni centar ili stroj za bušenje i narezivanje navoja mogu biti ispravan put, ali samo ako stroj može zadržati položaj preko parcele i evakuirati strugotine iz malih rupa.
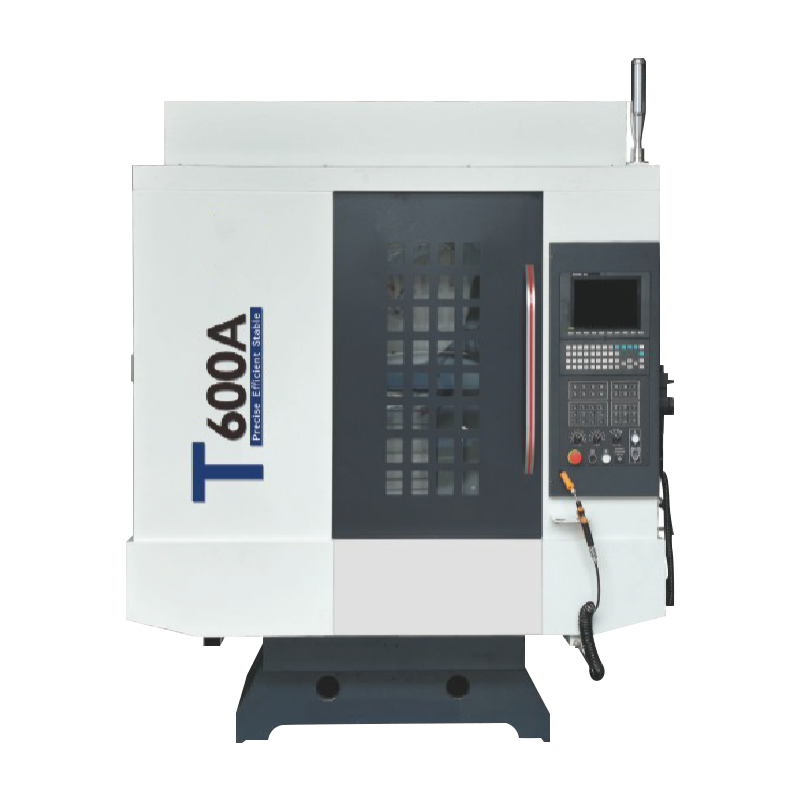
Za bušenje malih rupa i narezivanje navoja, provjerite brzinu vretena na vrhu alata, kontrolu peck-drillinga, tlak rashladne tekućine i ciljanje, otjecanje alata i mogućnost provjere položaja rupe bez oštećenja površine. Brzi centar za bušenje kao što je T600A relevantan je kada obitelj dijelova ima mnogo malih rupa i proces zahtijeva brzo, ponovljivo bušenje, a ne teško glodanje.
 T600A centar za bušenje velike brzine Za obitelji dijelova s mnogo malih rupa, njegovo brzo vreteno i ulje kroz vreteno podržavaju brze, ponovljive cikluse bušenja i narezivanja navoja. Pogledajte proizvod →
Glodanje i bušenje također pokreću pitanje čišćenja. Neravnine i zarobljene strugotine nisu kozmetički problemi u medicinskoj strojnoj obradi; oni mogu utjecati na prikladnost, funkciju i validaciju nizvodnog čišćenja. Odredite metodu skidanja ivica, prijelom ruba i pregledni pristup prije prvog rezanja.
Čišćenje, sljedivost i provjera valjanosti dio su procesa
Strojni dio koji dobro mjeri, ali se ne može pratiti nije gotova medicinska komponenta. Proces bi trebao sačuvati partiju materijala, stroj, reviziju programa, promjenu alata, operatera, rezultate inspekcije i evidenciju čišćenja. To ne znači da svaki kupac treba potpuni paket provjere, ali ponuda bi trebala navesti što je uključeno.
- Certifikat materijala i sljedivost serije do primljene zalihe.
- Usmjeravanje procesa s kritičnim operacijama, uređajima i točkama pregleda.
- Prvo izvješće o pregledu proizvoda s rezultatima dimenzija i površine.
- Promjena alata i kontrola revizije programa za ponovljene narudžbe.
- Metoda čišćenja i skidanja ivica, uključujući zahtjeve za pasiviranje gdje je primjenjivo.
- Rješavanje nesukladnosti i odobrenje odstupanja prije otpreme.
Za regulirani rad, pitajte kako dobavljač potvrđuje novi proces i kako kontrolira promjene. Proces koji je stabilan samo zato što izvorni operater zna da je problem opskrbni rizik, a ne sposobnost.
Pitanja dobavljača koja odvajaju sposobnost od tvrdnji u brošuri
Najbrži način za procjenu dobavljača medicinske strojne opreme je traženje dokaza vezanih uz familiju dijelova, a ne izjavu o općoj sposobnosti. Dobavljač koji ne može objasniti svoje učvršćenje, inspekciju i logiku kontrole promjena za usporedivi dio vjerojatno se neće poboljšati nakon narudžbenice.
- Koju značajku u ovom dijelu će biti najteže zadržati i kako ćete dokazati sposobnost?
- Koji će stroj, oprema i alat pokretati prvi članak?
- Kako nadoknađujete toplinski rast tijekom dugog rada?
- Koja je metoda pregleda za najčvršći oblačić i tko ga pregledava?
- Kako kontrolirate revizije programa i izmjene alata nakon odobrenja?
- Koji se koraci čišćenja i skidanja ivica izvode prije završne inspekcije?
- Što se događa kada dimenzija izađe iz tolerancije u sredini serije?
Također pomaže pregledati dobavljačevu stvarnu opremu i pozadinu procesa. Hongjia CNC-ovi o stranici opisuje pozadinu CNC opreme za rezanje metala i asortiman proizvoda koji uključuje horizontalne tokarske centre, vertikalne tokarilice, obradne centre i strojeve za bušenje i narezivanje navoja. Taj je raspon koristan kontekst, ali kupcu još uvijek treba ruta specifična za dio, mjerljiv plan prihvaćanja i jasan proces kontrole promjena.
Medicinska strojna obrada je disciplina ponovljivosti. Redoslijed kupnje trebao bi biti: definirati familiju dijelova, odabrati rutu procesa, provjeriti stroj i učvršćenje na kritičnoj značajci, zaključati pregled i sljedivost, zatim usporediti cijenu.
Strojna ponuda bez tog niza samo je početna točka. Jače je pitanje može li dobavljač pokazati kako prvi dobar dio postaje tisućiti dobar dio.
