



Ne ustručavajte se kontaktirati kad nas trebaju!
 Dom / Vijesti / Vijesti o industriji / CNC stroj za tokarenje i glodanje: kako radi, prednosti i vodič za odabir
CNC stroj za tokarenje i glodanje: kako radi, prednosti i vodič za odabir
 2026.09.09
 Vijesti o industriji
Radionica dobiva zahtjev za ponudu za 500 osovina od nehrđajućeg čelika. Svaka osovina treba okrenuti vanjski promjer, navoj na jednom kraju i unakrsno izbušenu rupu blizu ramena. Na zasebnom tokarilici i obradnom centru, svaki se dio dvaput učitava i dva puta referencira. Na a CNC stroj za tokarenje i glodanje , osovina je stegnuta jednom; revolverska glava se mijenja iz alata za okretanje u pokretanu bušilicu, vreteno se zaključava pod ispravnim kutom, a rupa se izrezuje prije nego što dio napusti steznu glavu. To jedno stezanje je cijeli poslovni slučaj.
Strojevi za tokarenje i glodanje postoje kako bi zatvorili stari jaz između fleksibilnosti procesa i točnosti postavljanja. Ovaj vodič objašnjava kako funkcionira klasa stroja, koje specifikacije zapravo odlučuju odgovara li model vašim dijelovima i što treba provjeriti prije naručivanja.
Što zapravo radi CNC stroj za tokarenje i glodanje
Izravno rečeno: to je platforma za CNC horizontalni tokarski stroj s dodanim aktivnim alatom. Izradak se i dalje okreće za operacije tokarenja, ali kada C-os zaključa vreteno u preciznom kutnom položaju, pokretani alati u revolverskoj glavi se okreću neovisno i mogu glodati, bušiti, narezivati ili bušiti na istom stezanju. Budući da se dio nikada ne ponovno steže, svaka strojno obrađena značajka dijeli istu referentnu točku stezanja.
Okretni temelj
Postolje, glava, stezna glava i revolver rade kao konvencionalni CNC tokarski stroj: alati za tokarenje obrađuju vanjske promjere, lica, žljebove, navoje i unutarnje provrte uz visoku stopu skidanja metala. Nagnuti ležaj omogućuje da strugotine padaju izvan zone rezanja i dodaje strukturnu krutost, što se izravno očituje u završnoj obradi površine pri teškim prolazima.
Sposobnost mljevenja
Pogonski alati daju revolverskoj glavi vlastitu brzinu rezanja. U kombinaciji s pozicioniranjem vretena C-osi, stroj može obrađivati ravnine, križne rupe, utore za ključeve, proreze i necentralne provrte za koje je nekada bio potreban poseban obradni centar. Ovaj dodatak je ono što pretvara jednoprocesni tokarski stroj u kompletnu stanicu za obradu.
Jedna postavka, jedna referenca
Operativni učinak važniji je od tehničkih detalja: uklanjate pogrešku koja se pojavljuje svaki put kada se dio otkopča i ponovno referencira. Koncentričnost između tokarenih i glodanih elemenata tada se kontrolira geometrijom stroja, a ne prosudbom operatera, a prvi dio serije je već ispravan umjesto da se čekaju probni rezovi.
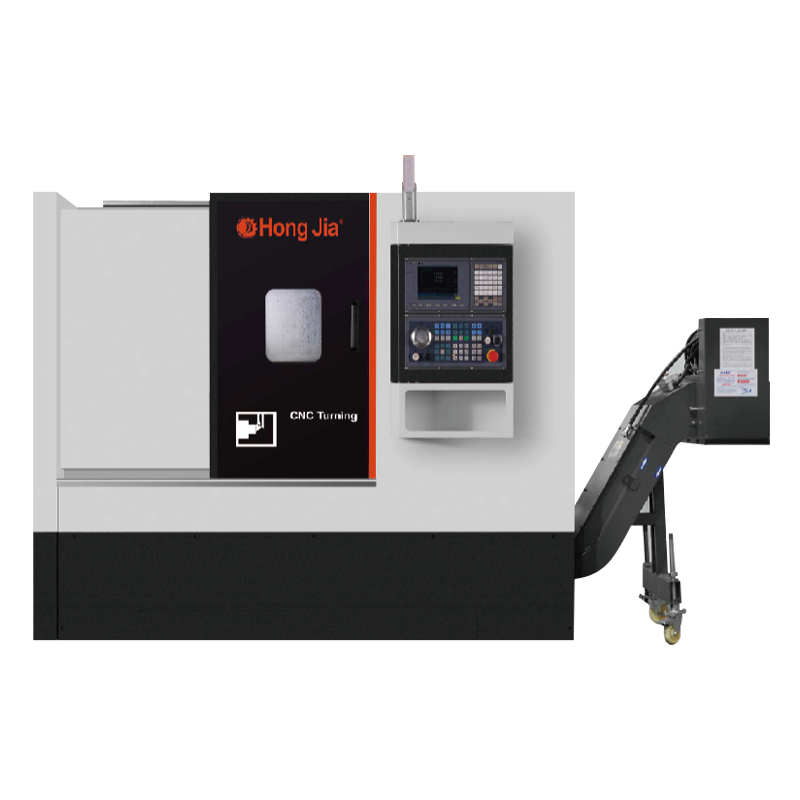
Hongjia CNC-ovi T36P vodoravno središte za okretanje je izravan primjer kategorije: njegov planirani slijed alata pokriva tokarenje, bušenje i bušenje u jednom programskom ciklusu bez pomicanja dijela između strojeva.
Šest specifikacija koje odlučuju odgovara li
Prodajni list može navesti dvadeset parametara. U praksi, njih šest određuje može li stroj držati vaše dijelove, rezati vaš materijal i zadovoljiti vaše tolerancije. Prvo usporedite ove brojke, prije nego pogledate izborne značajke.
| Parametar | Što znači | Tipična vrijednost srednje veličine | Zašto je to važno |
|---|---|---|---|
| Maksimalni promjer tokarenja | Najveći zamah obratka koji čisti korito, alate i protok strugotine | 350–500 mm | Dijelovi s prirubnicom i prilagođene čeljusti trebaju prostor za glavu |
| Duljina tokarenja | Najdulji dio koji stroj može držati između središta | 500–1.500 mm | Dulje osovine zahtijevaju dulji krevet ili drugačiji model |
| Brzina vretena | Maksimalna brzina vrtnje glavnog vretena | 4.500–6.000 o/min | Završna obrada malog promjera može postići dobre površinske brzine samo pri visokim okretajima |
| Pogonske alatne stanice | Broj položaja kupola koji mogu pokretati rotirajuće alate | 8–14 postaja | Više stanica uživo omogućuje jednom programu da izvrši više operacija |
| Rezolucija C-osi | Najmanji kutni korak pozicioniranja vretena | 0,001° | Fina razlučivost drži križne rupe i ravnine pod pravim kutom |
| Točnost pozicioniranja | Ponovljiva linearna točnost kliznih osi | ±0,005–0,01 mm | Izravno ograničava koje tolerancije crteža možete držati |
Za većinu radionica praktična polazna točka je horizontalni tokarski centar srednje veličine s maksimalnim promjerom tokarenja od 400–500 mm i oko jednim metrom duljine tokarenja. Ako vaši dijelovi jasno stoje unutar tih dimenzija, odaberite lakši okvir i uložite ušteđeni proračun u alate ili automatizaciju.
Odaberite konfiguraciju iz dijela, a ne iz brošure
Za gotovo svakog kupca, praktično pravilo glasi: kupite najmanji stroj koji može držati dijelove koje danas koristite plus većinu dijelova koje nudite, sa svim operacijama dovršenim u jednom stezanju. Veći okvir od potrebnog košta novac, prostor, pa čak i učinak rezanja na malim radnim komadima.
1
Izmjerite pravu omotnicu
Maksimalni promjer tokarenja i središnja udaljenost moraju pokriti vaš najveći dio plus visinu čeljusti i pristup alatu. Osovina s prirubnicom mijenja zahtjev više nego što sugerira njen nominalni promjer, stoga mjerite gotov proizvod, a ne osnovnu dimenziju crteža.
2
Uskladite snagu s materijalom
Nehrđajuće, toplinski obrađene legure i legure visoke tvrdoće trebaju okretni moment vretena i strukturnu krutost više od najveće brzine. Provjerite nazivni zakretni moment pri radnoj brzini, a ne pri vršnoj konjskoj snazi, jer je to broj koji upravlja stvarnom izvedbom grube obrade.
3
Nabrojite značajke koje trebaju pokretane alate
Križne rupe, ravnine, utori za klinove, utori i ekscentrični provrti trebaju živu stanicu i funkciju C-osi. Ostavite rezervne žive stanice u kupoli za buduće poslove; razlika između mogućnosti citiranja novog dijela ili odbijanja često je jedna vođena pozicija.
4
Planirajte razinu automatizacije
Velike serije opravdavaju dvostruka vretena ili automatski prijenos obratka. Za mješovitu kratkotrajnu proizvodnju bolje je koristiti standardni revolver s pogonskim alatima i brzom izmjenom. Potpuni redoslijed odluke - omotnica, materijal, značajke, veličina serije - pokriven je u našem zasebnom vodiču kako odabrati horizontalni CNC stroj za tokarenje i glodanje .
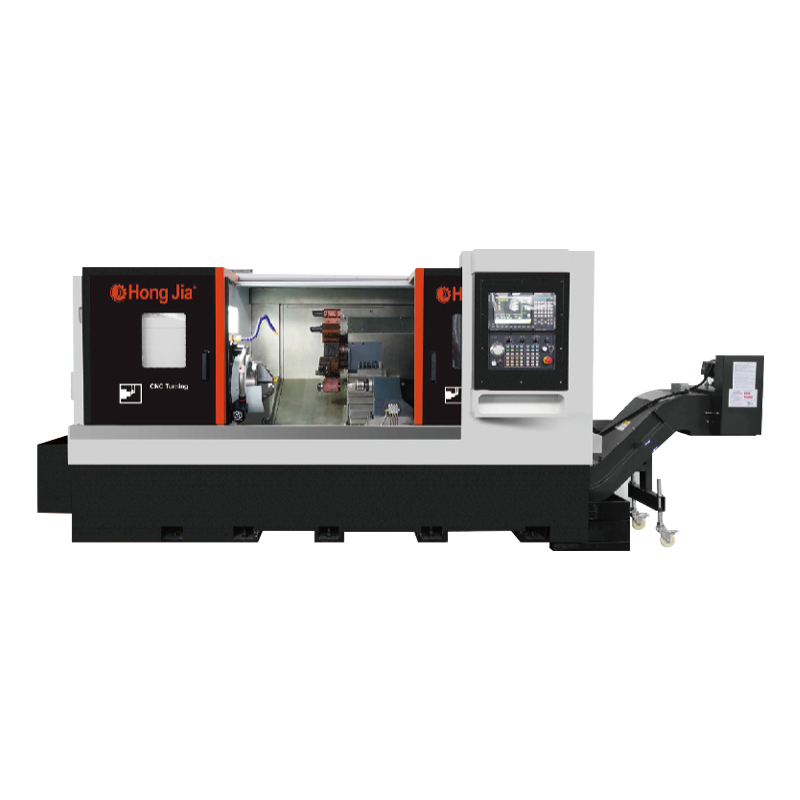
Za složene osovine koje trebaju strojnu obradu na oba kraja, konfiguracija automatskog spajanja s dva vretena može dramatično skratiti ukupno vrijeme ciklusa jer se obradak prenosi izravno s jednog vretena na drugo bez dodatnog podešavanja. Hongjia NC106DS izgrađen je na ovom principu.
Realna očekivanja točnosti
Točnost je odnos između strojno obrađenih značajki, a ne broj u izvješću o ispitivanju. Najjači razlog za odabir kombiniranog stroja za tokarenje i glodanje je konzistencija koja se stvara jednim stezanjem.
0,01–0,02 mm Tipično odstupanje između tokarenih i glodanih elemenata na kruto držanom dijelu
H7 Tolerancija provrta rutinski se postiže finim bušenjem na istoj postavci
Ra 0,8–1,6 µm Površinska obrada od standardnog tokarenja; završni prolaz može ga dodatno sniziti
Ove vrijednosti pretpostavljaju kruti izradak, odgovarajuću geometriju pločice i stroj u razumnom stanju. Neće se držati na dijelovima s tankim stijenkama ili s dugim alatima koji skreću: stroj pruža potencijal, ali dizajn dijela i proces odlučuju o konačnom rezultatu.
Kombinirani stroj ili put s dva stroja?
Odluka je jednostavna: odaberite kombinirani stroj kada su vaši dijelovi rotacijski, ali uključuju značajke koje zahtijevaju glodanje ili bušenje. Namjensko čisto tokarenje velikog volumena i veliko prizmatično glodanje ostaju bolji na odvojenim strojevima. Izbor se svodi na to kako zapravo izgleda većina vaših serija.
Odaberite tokarenje-glodanje kada
- Dijelovi imaju poprečne rupe, ravnine, utore za ključeve ili necentrirane provrte
- Koncentričnost između tokarenih i glodanih elemenata je na crtežu
- Veličine serija variraju, a vrijeme postavljanja pravo je usko grlo
- Prostor je tijesan i jedan stroj može zamijeniti dva
Odaberite zasebne strojeve kada
- Duge proizvodne serije gotovo su čisto tokarenje
- Za velike prizmatične dijelove potrebna vam je vrlo velika omotnica za glodanje
- Već imate prazni kapacitet na obje strane
- Teško uklanjanje materijala za glodanje opteretilo bi kupolu kombiniranog stroja
Koristan mentalni model: svaka promjena opterećenja stroja je izvor pogreške. Tokarski centar uklanja tri ili četiri opterećenja po komadu, a za mješovite kratkotrajne radove, svako uklonjeno opterećenje je izravna dobit.
Što provjeriti prije naručivanja
Popis specifikacija važan je samo ako proizvođač može isporučiti konfiguraciju i stati iza nje. Postavite ova pitanja i zapišite odgovore.
- Prilagođena konfiguracija: može li se raspon brzine vretena, raspored kupole, rashladni sustav i rukovanje strugotinom prilagoditi vašim dijelovima?
- Standard prihvatljivosti: kako se stroj testira na vašem radnom predmetu prije isporuke?
- Iskustvo i učinak: je li tvornica isporučila usporedive strojeve? Brojke same tvrtke opisuju više od 20 godina iskustva u industriji, godišnju proizvodnju od oko 1000 strojeva i preko 500 instalacija od strane kupaca.
20 Godine iskustva u industriji
1000 Proizvedeni strojevi godišnje
500 Instalacije kupaca
Profil proizvođača kao što je Hongjia CNC-ovi company introduction je razumna polazna točka, ali vaš vlastiti probni dio je prava referenca. Zatražite test rezanja s reprezentativnim radnim komadom; rezultat vam govori više od bilo koje brošure.
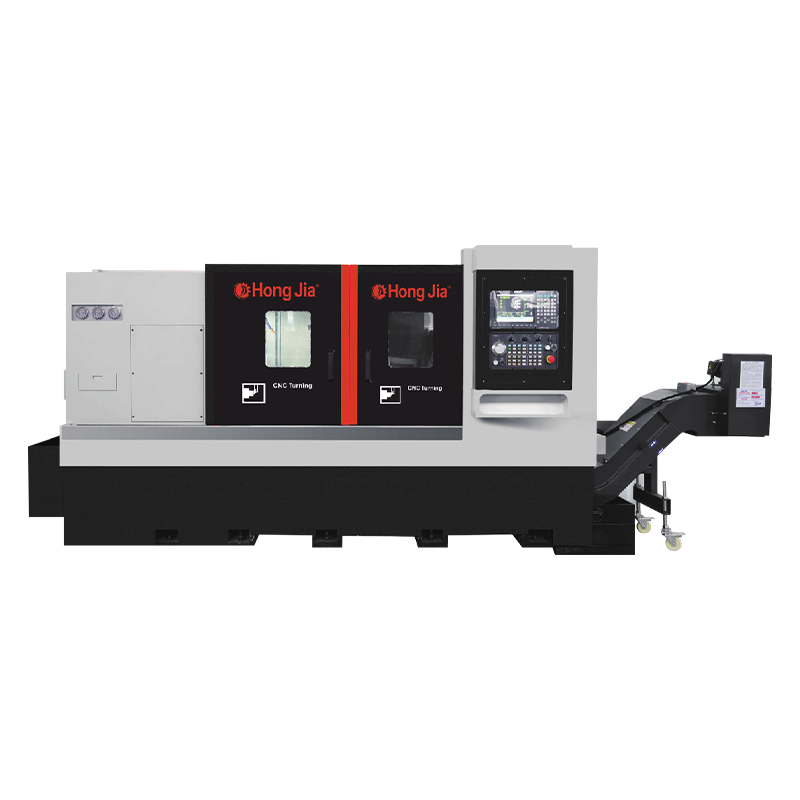
Za proizvodnju vratila i čahura u velikim količinama, Hongjia NC110DY koristi svoju konfiguraciju visoke proizvodnje za skraćivanje vremena ciklusa, što je upravo ona opcija koju treba istražiti kada se broj serija penje u tisuće.
Kupite stroj koji odgovara dijelovima koje imate danas i ostavlja marginu za dijelove koje ćete ponuditi sutra. Pravi CNC centar za tokarenje i glodanje obavlja posao dva stroja bez potrebe da operater ponovno stegne dobar dio.
