



Ne ustručavajte se kontaktirati kad nas trebaju!
 Dom / Vijesti / Vijesti o industriji / Višeosna obrada: Vrste, prednosti i kako odabrati pravu opremu
Višeosna obrada: Vrste, prednosti i kako odabrati pravu opremu
 2026.09.23
 Vijesti o industriji
QC je upravo odbio treću seriju odljevka razvodnika jer se dva kutna priključka ne poklapaju. To odbijanje je trenutak kada većina strojarnica počinje čitati o obradi s više osi. Kada se izradak mora ponovno stegnuti da bi se postigle zakrivljene ili zakrivljene značajke, svaka nova postavka ponovno uvodi pogrešku poravnanja, istrošenost učvršćenja i prosudbu operatera. Višeosna obrada drži dio u jednom stezanju i omogućuje alatu da dopre do njega iz nekoliko smjerova, zbog čega ga zrakoplovni i medicinski proizvođači koriste desetljećima. Neposredni rezultat su strože tolerancije i kraća vremena isporuke; veći rezultat je predvidljiv prvi dio točan proces. Ipak, stroj je samo pola rješenja: CAM putanje alata, radni držač i programerovo iskustvo odlučuju hoće li dodatne osi zaista zaslužiti.
Što višeosna obrada zapravo znači
CNC strojevi opisuju kretanje koordinatnim osima. Tri linearne osi su X, Y i Z. Rotacijska os koja se okreće oko X je A os, oko Y je B os, a oko Z je C os. Kada stroj kombinira linearne osi s barem jednom rotacijskom osi, postaje višeosni stroj. Većina strojeva s četiri osi koristi rotacijski stol na C osi; petoosni strojevi dodaju nagibnu glavu vretena, nagibni stol ili oboje. Izraz 3 2 odnosi se na stroj s pet osi koji se koristi u načinu rada za pozicioniranje, gdje se rotacijske osi pomiču do kuta i zaključavaju, a zatim režu na isti način kao kod stroja s tri osi.
Tablica u nastavku uspoređuje konfiguracije koje dominiraju radnjama i kompromise koje svaka od njih donosi:
| Konfiguracija | Kretanje | Tipični dijelovi | Glavna snaga | Pazi |
|---|---|---|---|---|
| 3-osna | X, Y, Z linearni | Jednostavni prizmatični dijelovi, ploče, džepovi | Najniža cijena, jednostavno programiranje | Značajke pod kutom i dalje trebaju dodatna podešavanja |
| 4-os (3 1) | X, Y, Z plus jedna rotacijska os | Zakrivljeni utori, kućišta zupčanika, dugi profili | Rotacijsko kretanje uz umjerenu cijenu | Duljina dijela ograničena je promjerom stola |
| 5-osa 3 2 | X, Y, Z plus dvije rotacijske osi | Nosači s kutnim otvorima, baze kalupa | Doseže pet strana u jednom postavljanju | Nedostaje pravo istovremeno rezanje u pet osi |
| 5-osna simultana | X, Y, Z plus interpolirane rotacijske osi | Impeleri, turbinske lopatice, organski oblici | Najbolja završna obrada površine i vrijeme ciklusa | Najskuplji za programiranje i provjeru |
| Višenamjenski tokarski centar | X, Z, Y, C os, drugo vreteno | Osovine s glodanim ravnima, križnim rupama, ekscentrima | Cijeli dio gotov u jednom ciklusu | Potrebni su aktivni alati i mogućnost Y-osi |
Kako višeosna obrada mijenja razmišljanje o postavljanju
Dodavanje osi ne dodaje samo kretanje; mijenja referentni sustav. Na stroju s 3 osi, kutna rupa se stvara postavljanjem obratka na kutni učvršćivač, tako da položaj rupe ovisi o tome koliko je točno taj učvršćivač stegnut. Na stroju s više osi, stroj sam rotira dio ili alat na programirani kut, a jedini podatak koji je bitan je kalibrirani rotacijski položaj. Pogreška učvršćenja prestaje se gomilati.
Slijed proizvodnje također mijenja oblik:
- Modelirajte dio u CAD-u i pretvorite ga u CAM, definirajući svaku značajku u jednom koordinatnom sustavu.
- Simulirajte cijeli program, uključujući rotacijsko gibanje, razmak držača alata i kretanje stola.
- Jednom stegnite izradak i ispitajte ili označite njegove referentne rubove.
- Pokrenite ciklus; stroj automatski postavlja rotacijske osi između rezova.
- Pregledajte gotove značajke u odnosu na isti koordinatni sustav, jer ništa nije ponovno stegnuto.
Dobitak tolerancije dolazi od uklanjanja stezanja. Značajka obrađena nakon trećeg ponovnog stezanja nosi akumuliranu pogrešku svih prethodnih postavki. Obradom u originalnom stezanju referentna točka ostaje identična, zbog čega trgovine koje drže ponovljivost od 0,01 mm vide manje otpadnih dijelova čak i kada se vrijeme ciklusa jedva mijenja.
Kada se višeosna obrada isplati
Ne treba svakom dijelu pet sjekira. Kandidati imaju tendenciju da dijele nekoliko karakteristika: rupe pod kutom, zakrivljene površine tračnica, nacrtane stijenke kalupa ili isprekidani rezovi koji zahtijevaju stalnu orijentaciju alata. Pet dijelova obitelji u nastavku najjači su kandidati:
- Zrakoplovni strukturni dijelovi – nosači tankih stijenki, kućišta ventila i armature s kutnim otvorima; prototipovi i proizvodni dijelovi uživaju istu točnost jednog postavljanja.
- Komponente kalupa i kalupa – jezgre, umetci i elektrode s ucrtanim površinama, gdje se završnim prolazom u pet osi izbjegavaju tragovi koraka koji nastaju ponovnim stezanjem.
- Medicinski implantati i instrumenti – zakrivljeni profili od titana i rupe sa složenim kutom, gdje stabilno pozicioniranje štiti osjetljivu geometriju.
- Pogonski dijelovi za automobile i motocikle – spojni nosači, hardver motora i kutije pedala koje se mijenjaju između revizija i trebaju brzo ponovno kotiranje.
- Hidrauličke i energetske komponente – tijela ventila i spojnice s poprečno izbušenim otvorima koji se moraju susresti u sredini materijala bez zanošenja.
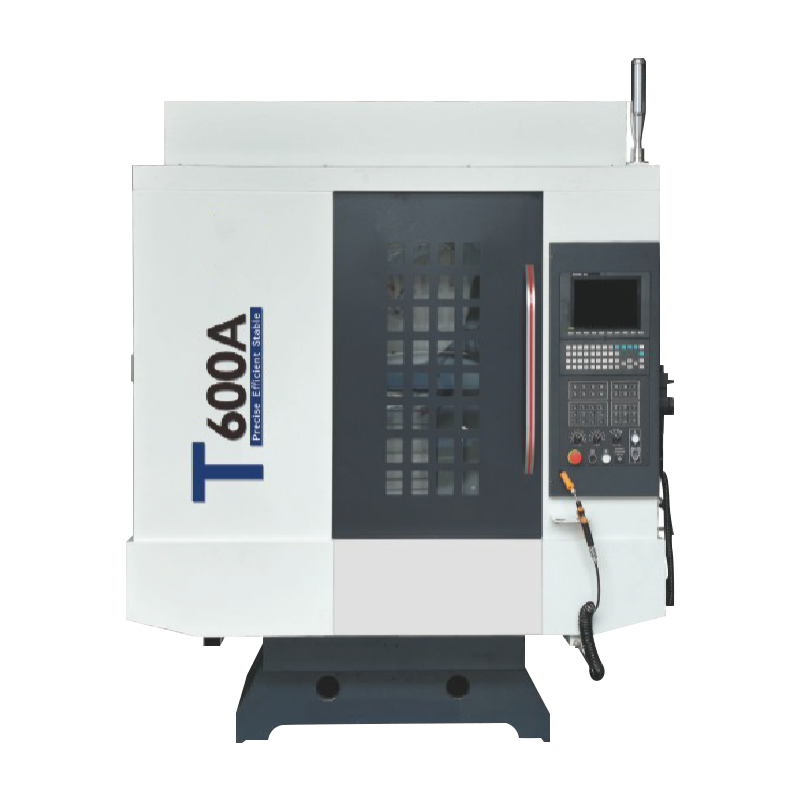
 1165A brzi obradni centar za teške uvjete rada za kruto glodanje Ovaj obradni centar za teške uvjete rada ima široku bazu, vodilice velikog raspona i prednapete kuglične vijke za održavanje krutosti tijekom glodanja s rotacijskim stolom, što ga čini dobrim izborom kada dugi alati zahtijevaju stabilno rezanje. Pogledajte proizvod →
Što se tiče glodanja, krutost odlučuje hoće li rotacijski stol isporučiti svoju nazivnu točnost. Lagani VMC može se saviti kada dugačak alat visi preko rotirajućeg učvršćenja; teški obradni centar s vretenom velike brzine, kao što je 1165A, apsorbira to opterećenje i održava vrh alata postojanim dok se stol naginje i rotira.
Višeosno tokarenje: gdje se spajaju obradni centri i tokarski strojevi
Većina uvodnih članaka o obradi s više osi govori o centrima za glodanje, ali najveća redukcija podešavanja često se događa na strani tokarenja. Moderno višeosno tokarsko središte dodaje C os na glavno vreteno, Y os na revolversku glavu i često drugo vreteno. Osovina koja je nekada zahtijevala tri operacije, stezanje, prijenos ispod vretena, a zatim zasebno središte za glodanje, sada se može završiti u jednom ciklusu.
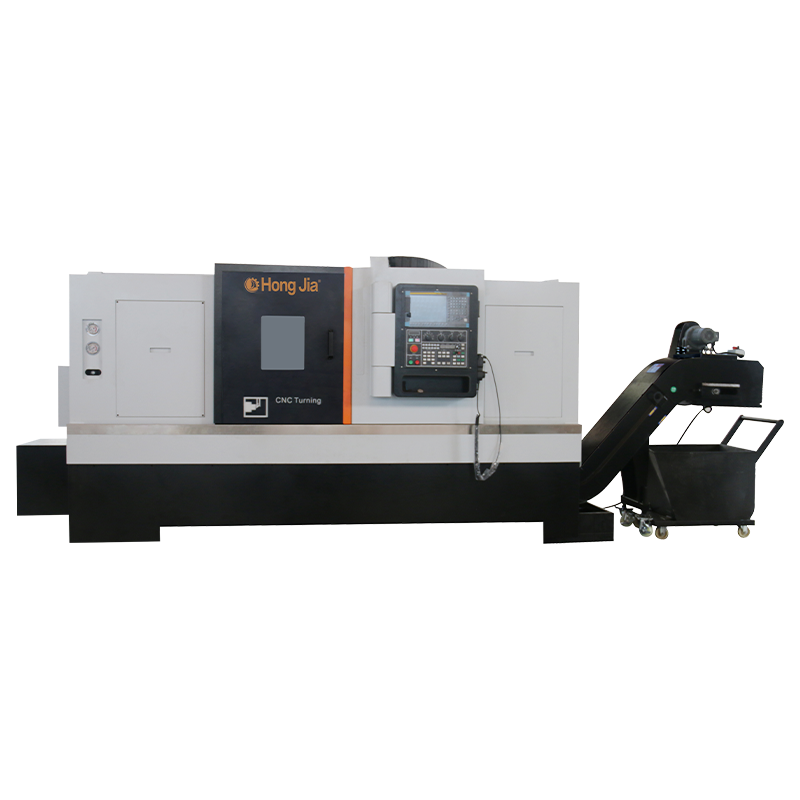
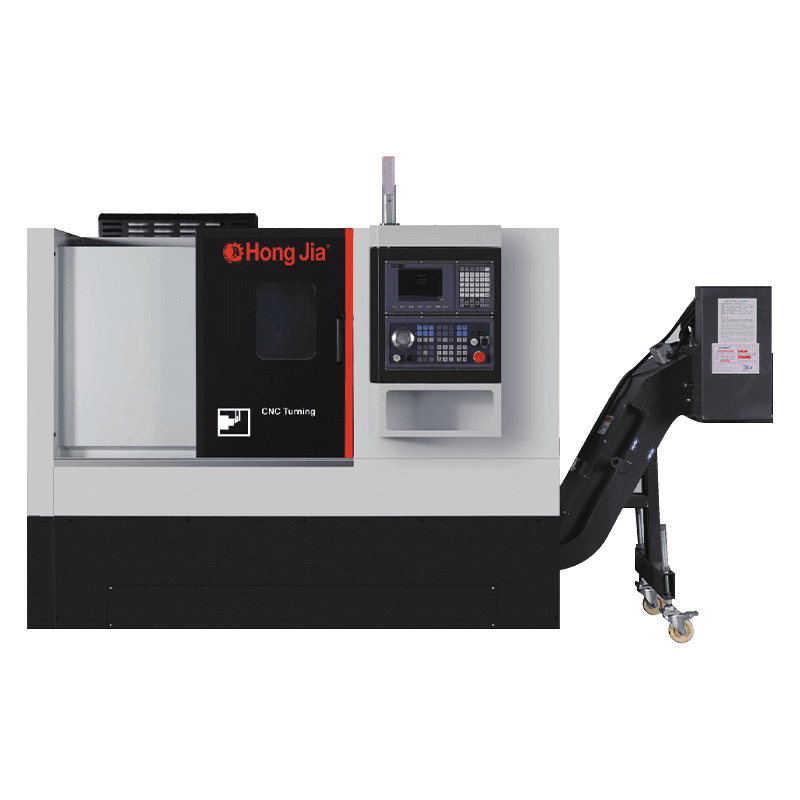
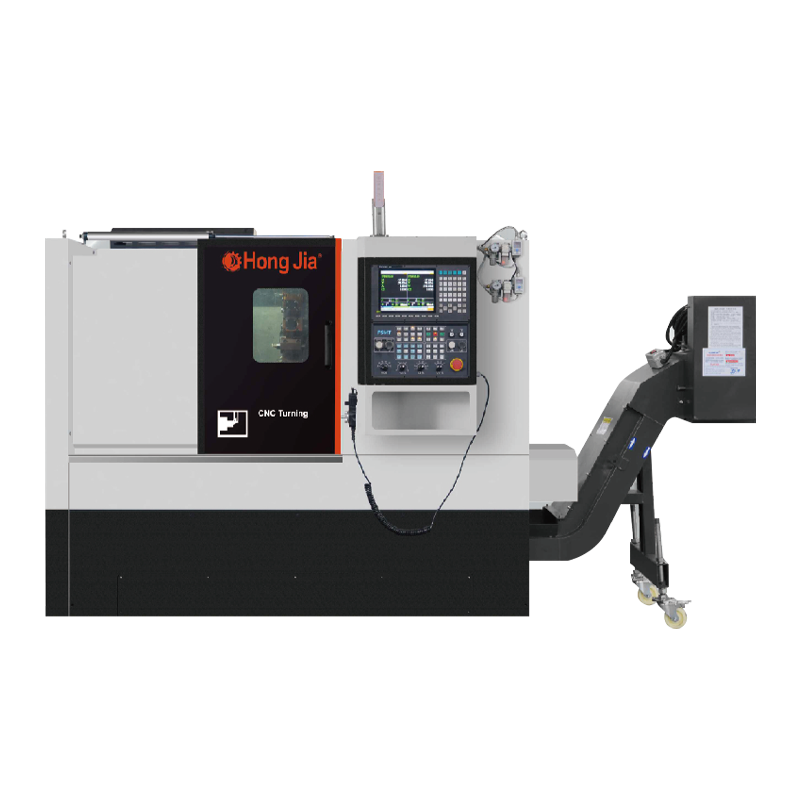
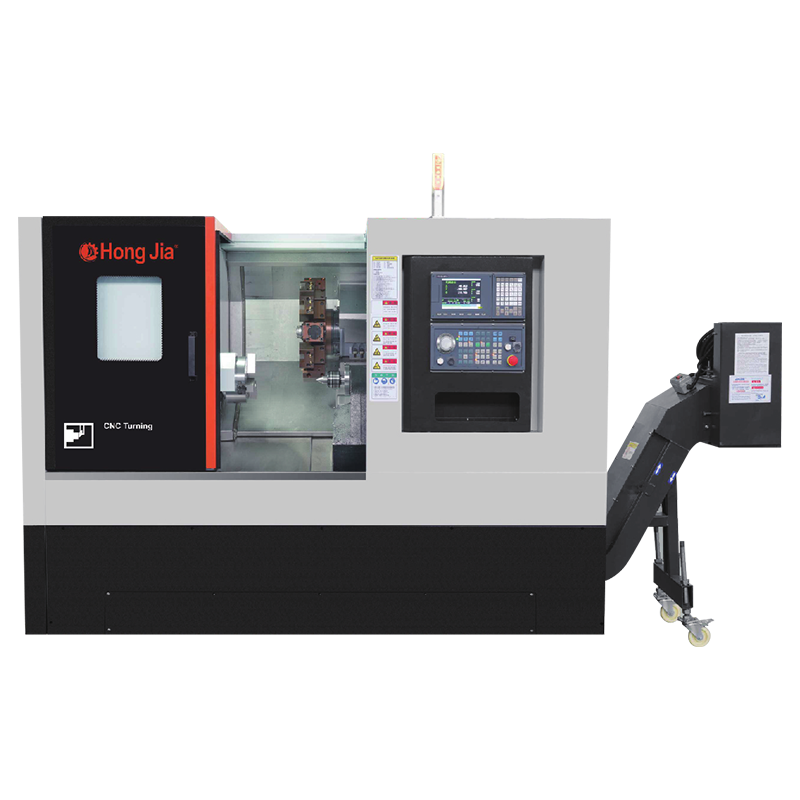
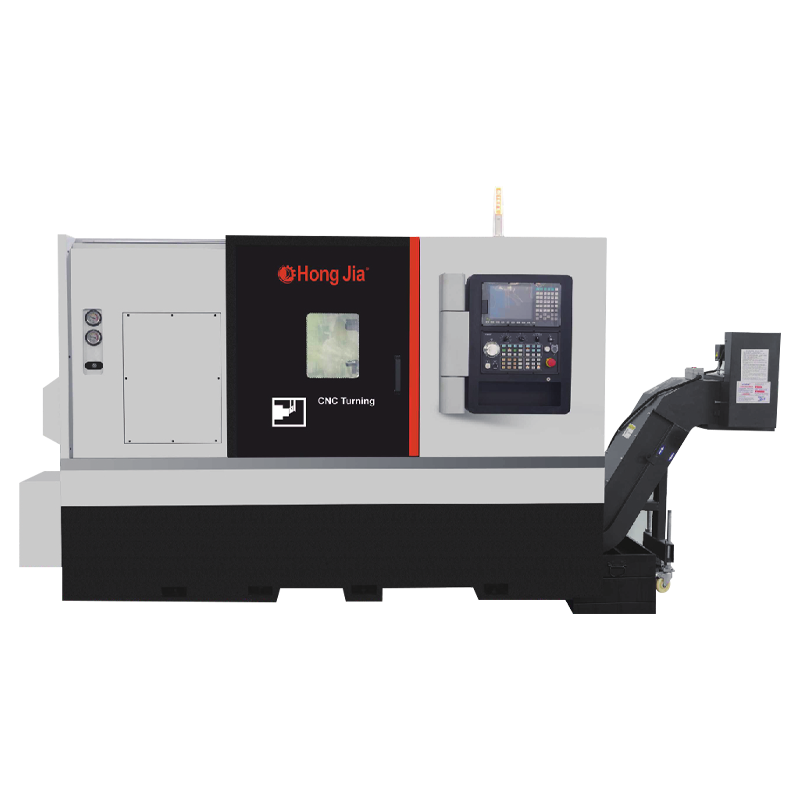
 NC-106DS automatski centar za okretanje s dva vretena S automatskim prijenosom izratka između glavnog i pomoćnog vretena, ovaj centar dovršava oba kraja osovine u jednom ciklusu, smanjujući pogreške pri stezanju i podržavajući tokarenje, bušenje, bušenje, glodanje i narezivanje navoja za složene dijelove. Pogledajte proizvod →
Dizajn s dva vretena ide dalje. Kod automatskog pristajanja, dio se pomiče s glavnog vretena na pomoćno vreteno bez zaustavljanja programa. Oba kraja osovine strojno se obrađuju u istom ciklusu, tako da se značajke druge operacije odnose na referentnu vrijednost prve operacije umjesto novog stezanja. Zato je a rješenje za automatsko spajanje s dva vretena postao standardni odgovor za složene osovine sa značajkama na oba kraja.
 Višenamjenski tokarski centar T36P s bušenjem i bušenjem Ovaj stroj kombinira tokarenje s bušenjem i bušenjem u jednoj postavci, koristeći krutu strukturu za teško rezanje. Njegovo integrirano vreteno i uklonjivi spremnik rashladne tekućine odgovaraju visokoproizvodnim dijelovima koji zahtijevaju križne rupe ili ekscentrične značajke. Pogledajte proizvod →
Ista logika vrijedi za rupe, proreze i ravnine. Tokarski centar s mogućnošću bušenja i bušenja, kao što je T36P, kombinira tokarene promjere s poprečnim bušenjem rupa, glodanjem utora i ekscentričnim bušenjem. Dio ostaje stegnut dok se revolver indeksira između operacija, tako da odnos između okrenutog promjera i izbušene rupe kontrolira stroj, a ne sekundarna postavka.
Što provjeriti prije kupnje stroja s više osi
Stroj s više sjekira ne poboljšava automatski radnju. Ovih pet provjera sprječava najčešće pogreške pri kupnji:
| Provjerite | Zašto je važno |
|---|---|
| CAM postprocesor | Višeosni stroj je beskoristan bez provjerenog postprocesora; testirajte ga na stvarnoj kontroli prije nego potpišete. |
| Točnost rotacijske osi | Tablice s pužnim zupčanicima pokazuju zazor, a tablice s izravnim pogonom koštaju više; zatražite navedeni zazor i točnost položaja. |
| Kontrola i simulacija | Ciklusi s pet osi trebaju brzi pogled unaprijed i izbjegavanje sudara; operateri trebaju ove alate za siguran rad. |
| Proračun za učvršćenje i alate | Okretni stolovi, bazne ploče i prilagođene stege dodaju značajan udio u cijeni stroja; uključite ih u svoj ROI. |
| Obuka i servis | Višeosno programiranje je posebna vještina; potvrditi da dobavljač može obučiti vaše programere i pružiti daljinsku dijagnostiku. |
Za mnoge trgovine najpraktičniji prvi korak u radu s više osi je a horizontalno središte okretanja s alatom pod naponom, jer osovine, prirubnice i vretena obično trebaju karakteristike kutnog glodanja i bušenja koje tokarski centar može postići jednim stezanjem.
Stvarnost proizvodnje: Što višeosna ne rješava
Višeosna obrada zaslužuje svoju reputaciju, ali donosi i ograničenja koja se pojavljuju nakon instalacije. Pet najčešćih iznenađenja su:
- CAM vrijeme se seli u ured – generiranje i provjera simultanih putanja alata traje dulje nego troosni programi koje zamjenjuju.
- Vrijeme ciklusa može se povećati – jedan stroj koji radi posao prethodno raspoređen na tri vretena znači da stroj miruje dok se alati indeksiraju i dio prenosi.
- Rizik od sudara je veći – rotirajući stolovi i dugački držači alata smanjuju zazor, pa je simulacija obavezna, a ne izborna.
- Radna omotnica se smanjuje – rotirajući stol podiže dio, a visoke komponente mogu udariti u vrh vretena prije nego što stol završi svoj put.
- Promjene vještina operatera – rutine sondiranja, namještanje alata i inspekcija u procesu su važniji od konvencionalnog iskustva strojne obrade.
Praktični pristup je usmjeriti rad s više osi na strojeve gdje je trošak osi opravdan i zadržati jednostavne prizmatične dijelove na jednostavnoj opremi s tri osi. Trgovine koje upravljaju mješavinom namjerno dobivaju najbolji povrat na obje vrste strojeva.
Korisna vježba: uzmite tri najproblematičnija dijela u trgovini, prebrojite postavke koje su im danas potrebne i odredite cijene istih dijelova s kotacijama za četiri i pet osi. Ako broj postavljanja padne s četiri na jedan, poslovni slučaj se gradi sam od sebe. Odatle, pitanje specifikacije postaje jednostavnije: koliki je rotacijski kapacitet, koja brzina vretena i koji CAM postprocesor. Višeosna obrada nije zasebna kategorija proizvodnje; to je jednostavno normalan odgovor za dijelove koji se odbijaju završiti u jednom četvrtastom stezanju.
